|
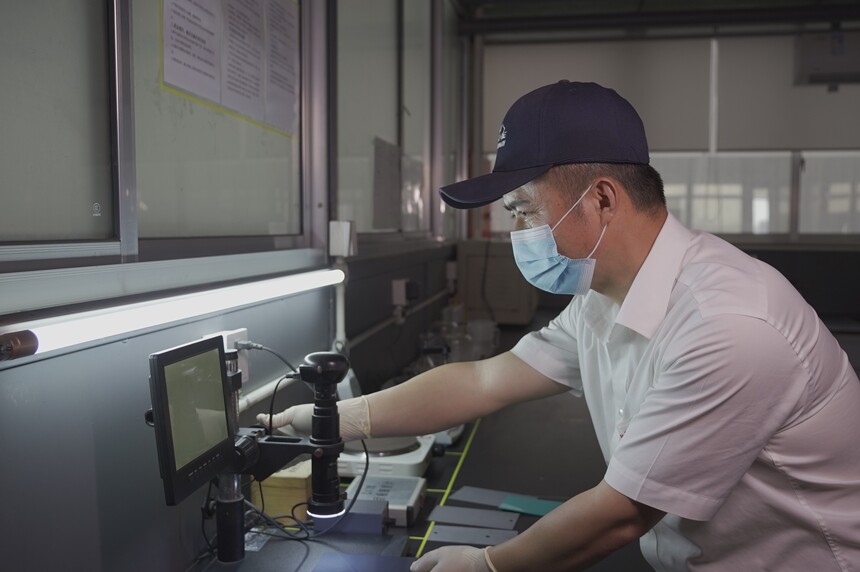
湖南钣金加工公司宣扬今天是世界标准日2026年10月14日是世界标准日。长沙星沙产业基地的湖南任特机械制造有限公司把这天作为流程自查节点,围绕激光切割、数控折弯、焊接组装、酸洗磷化、电泳喷粉以及售前售后对接,重新梳理可执行的作业标准。作为承接非标钣金定制、结构件配套、表面处理的湖南钣金加工公司,我们认为标准不是写给人看的口号,而是把“图纸怎么确认、下料怎么切、折弯怎么控角、焊接怎么防变形、表面怎么处理、发货怎么包装、问题怎么回访”都变成固定动作,减少每次接单重新解释的成本。 一、接单与图纸确认标准 客户发来CAD、PDF或样品后,湖南钣金加工公司按统一审图单核对材质、板厚、孔位公差、安装边距、表面要求和数量。模糊项不凭经验猜:只标外形的补安装孔距,户外件补防腐等级,油箱类补试漏要求,控制柜补接地柱和进线孔防水边。审图结果形成书面确认单,客户签字或微信邮件回认后再下任务单。这样可避免“图能看、装不上”的返工,也方便后续同图号复单直接调用。 二、激光切割与套料标准 下料环节按材质厚度建立参数表:冷板、不锈钢、镀锌板分别设定焦点、气压、速度和喷嘴;批量单先做1—3件试切,检查毛刺、挂渣、垂直度后再套料。长件和异形件用共边套排,减少废料;小件按订单编号分区摆放,避免混件。湖南钣金加工公司对关键孔位做首件全检,普通外廓做抽检,切割断面留照片进入工序台账。温湿度变化较大时复校焦距,不把经验参数固定用一整季。 三、数控折弯与回弹控制标准 折弯按0.5—10mm板厚分档建角度补偿表,薄板小角度先试折、厚板长边加支撑。回弹量依据材质和折弯长度写入工艺卡,首件用角度样板比对,合格后再批量。对多道折边件规定“先内后外、先小后大”的顺序,避免累计误差。作为湖南钣金加工公司,我们把常用模具编号定置,换模后由操作工和班组长双签;同图号复单直接调历史角度参数,减少对人工作经验的依赖。 四、焊接组装与防变形标准 焊接前按结构分通用工装:油箱类先点固、分段焊、做渗漏检查;护罩类用反变形工装和临时加强筋;机架类关键焊缝写电流、电压、焊角和后热处理要求。不锈钢与碳钢分开工位、分开夹具,避免铁离子污染。批量结构件执行“首件全检、过程抽检、完工专检”,变形超差先校正再流入下道。湖南钣金加工公司对返修焊缝单独记录原因,归入工艺改进库,不把问题留到客户现场。
五、酸洗磷化、电泳喷粉标准 表面处理按使用环境分路线:室内件可磷化后喷粉,户外潮湿件酸洗磷化后电泳,重腐蚀件电泳加喷粉,不锈钢件按图做拉丝或钝化。前处理脱脂、水洗、磷化时间按槽液浓度定期检测;电泳记电压、槽温、固化曲线;喷粉记厚度、固化温度和附着力抽检。作为湖南钣金加工公司,每批留小样或留工艺单,客户问盐雾、问涂层厚度可有实测数据,不凭“应该防锈”口头答复。 六、进度、包装与发运标准 每个订单生成进度节点:材料入库—切割—折弯—焊接—表面—质检—包装—发运,销售或技术对接人在群内按节点发照片和预计时间。长件用木托固定并标重心,喷涂件加保护膜,薄板门板单件分隔,户外件标防水和向上标识。遇设备检修、材料到货延迟,提前告知客户并给分批发货或调整工艺的替代方案。湖南钣金加工公司不把“尽快发”当进度汇报,而是把节点写清楚,客户按项目号可查件号、数量和物流单。 七、客服响应与回访标准 售前按行业做对接模板:工程机械问安装边和工况,环保设备问防腐和密封,控制柜问接地和进线,矿山件问板厚和防锈蚀。售中问题分三类——图纸疑问2小时内回,生产异常当天给替代方案,物流异常当天更节点。售后收货3—7天回访,记录首件合格率、延期率、返修率和包装完好率;重复问题归入标准修订,不靠单次解释。作为湖南钣金加工公司,我们用回访数据改SOP,而不是只统计“客户满意”四个字。 世界标准日之后,新项目接单按“审图单—工艺卡—首件—节点照片—回访表”五件事执行。需要激光切割、折弯焊接、酸洗磷化、电泳喷粉或结构件定制,可通过官网留言发图纸,技术按材质、板厚和使用环境回标准化方案与包装发运建议。 |